增强结构完整性:金属管焊接工艺中的螺旋焊接碳钢管

介绍
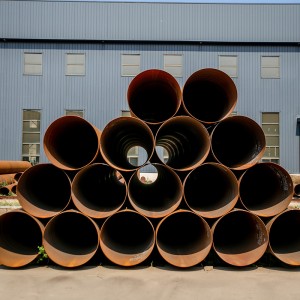
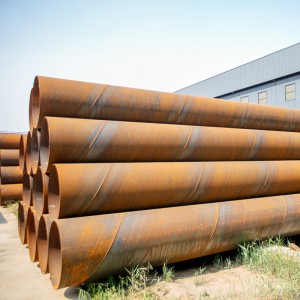
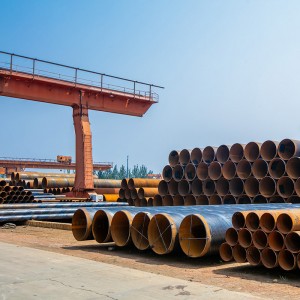
艺术金属管焊接为确保各种应用场景下的结构完整性,需要将技术、精度和优质材料完美结合。在众多类型的管道中,螺旋焊接碳钢管,例如X42 SSAW管,因其卓越的强度、耐久性和成本效益而备受青睐。在本篇博文中,我们将探讨螺旋焊接碳钢管在金属管道焊接工艺中的重要性,深入剖析其制造工艺、优势和应用领域。
机械性能
| 钢材等级 | 最小屈服强度 | 抗拉强度 | 最小伸长率 | 最小冲击能量 | ||||
| 百万 | % | J | ||||||
| 指定厚度 | 指定厚度 | 指定厚度 | 在测试温度下 | |||||
| mm | mm | mm | ||||||
| <16 | >16≤40 | <3 | ≥3≤40 | ≤40 | -20℃ | 0℃ | 20℃ | |
| S235JRH | 235 | 225 | 360-510 | 360-510 | 24 | - | - | 27 |
| S275J0H | 275 | 265 | 430-580 | 410-560 | 20 | - | 27 | - |
| S275J2H | 27 | - | - | |||||
| S355J0H | 365 | 345 | 510-680 | 470-630 | 20 | - | 27 | - |
| S355J2H | 27 | - | - | |||||
| S355K2H | 40 | - | - | |||||
化学成分
| 钢材等级 | 脱氧类型 | 质量百分比,最大值 | ||||||
| 钢铁名称 | 钢号 | C | C | Si | Mn | P | S | Nb |
| S235JRH | 1.0039 | FF | 0.17 | — | 1,40 | 0.040 | 0.040 | 0.009 |
| S275J0H | 1.0149 | FF | 0.20 | — | 1.50 | 0.035 | 0.035 | 0.009 |
| S275J2H | 1.0138 | FF | 0.20 | — | 1.50 | 0.030 | 0.030 | — |
| S355J0H | 1.0547 | FF | 0.22 | 0.55 | 1.60 | 0.035 | 0.035 | 0.009 |
| S355J2H | 1.0576 | FF | 0.22 | 0.55 | 1.60 | 0.030 | 0.030 | — |
| S355K2H | 1.0512 | FF | 0.22 | 0.55 | 1.60 | 0.030 | 0.030 | — |
| a. 脱氧方法具体如下: | ||||||||
| FF:完全镇静钢,含有足够量的氮结合元素,可以结合可用的氮(例如,总铝含量至少为 0.020%,可溶性铝含量至少为 0.015%)。 | ||||||||
| b. 如果化学成分分析显示总铝含量至少为0.020%,且铝氮比至少为2:1,或者存在足够的其他氮结合元素,则氮含量的最大值限制不适用。氮结合元素应记录在检验文件中。 | ||||||||
制造过程
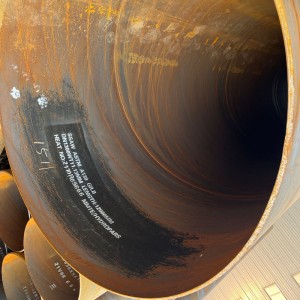
螺旋焊管,又称SSAW(螺旋埋弧焊)管,采用螺旋成型和埋弧焊技术制造。该工艺首先对卷钢带进行边缘处理,然后将钢带弯曲成螺旋状。接着,使用自动埋弧焊将钢带边缘连接起来,形成沿管长方向的连续焊缝。这种方法确保了接头的强度和耐久性,同时最大限度地减少了缺陷,并保持了结构的完整性。
螺旋焊接碳钢管的优点
1. 强度和耐久性:螺旋焊接碳钢管以其卓越的强度和耐久性而闻名,使其适用于需要高压耐受性和长期性能的应用。
2. 成本效益:与其他类型的管道相比,这些管道由于其高效的制造工艺、较低的原材料成本和减少的劳动力需求,提供了一种成本效益高的解决方案。
3. 多功能性:螺旋焊接碳钢管的多功能性使其可用于广泛的应用,包括输水、石油和天然气输送、桩基结构、污水系统和各种工业过程。
4. 尺寸精度:螺旋成型工艺可以精确控制管道的尺寸和壁厚,保证生产的精度和均匀性。
应用领域
1. 石油和天然气行业:螺旋焊接碳钢管广泛应用于石油和天然气行业,尤其是在原油、天然气和石油产品的输送方面。其强度高,能够承受高压环境,使其成为长距离管道的理想选择。
2. 输水:无论是市政供水还是灌溉,螺旋焊接碳钢管都因其耐腐蚀性、强度和易于安装而成为一种极佳的解决方案。
3. 结构支撑:此类管道广泛应用于建筑行业,为建筑物、桥梁、码头和其他基础设施项目提供结构支撑。其耐久性和抗外部因素的能力使其在这些应用中可靠耐用。
4. 工业应用:螺旋焊接碳钢管因其能够承受高温、高压和腐蚀性环境,被广泛应用于化工、发电厂和采矿等各种工业领域。
综上所述
螺旋焊接碳钢管,例如X42 SSAW 管螺旋焊接碳钢管彻底革新了金属管道焊接工艺,为各行各业带来了诸多益处。其强度高、耐久性好、成本效益高且尺寸精度高,确保了各种应用中的结构完整性。螺旋焊接碳钢管能够承受极端压力、温度和腐蚀性环境,使其成为石油天然气输送、供水和其他工业领域的理想选择。因此,在金属管道焊接领域,使用螺旋焊接碳钢管仍然是确保基础设施持久耐用且坚固可靠的可靠解决方案。
水压试验
每段管道均应由制造商进行水压试验,试验中应施加的静水压力应使管壁产生的应力不低于室温下规定最小屈服强度的60%。压力应按以下公式计算:
P=2St/D
重量和尺寸的允许偏差
每段管材均应单独称重,其重量与理论重量的偏差不得超过理论重量的10%或5.5%,理论重量应根据管材长度和单位长度重量计算得出。
外径与规定标称外径的偏差不得超过±1%。
壁厚在任何一点均不得超过规定壁厚的12.5%。